Ordinateur (souris / clavier)
-
Rotation : cliquer-glisser (bouton gauche).
-
Zoom : molette ou Maj + cliquer-glisser (bouton gauche).
-
Déplacement (pan) : Ctrl + cliquer-glisser (bouton gauche).
Astuce : sur trackpad, le pincement remplace la molette (zoom).
Mobile / tablette
-
Rotation : glisser du doigt.
-
Zoom : pincer avec deux doigts.
-
Déplacement (pan) : appui prolongé (~0,5 s) puis glisser.
Conseil : relâche et ré-appuie si le pan ne s’active pas immédiatement.
Comment calculer le prix de votre pièce ?
Calculez facilement le prix de votre pièce en quelques clics seulement. Notre outil automatique analyse votre fichier 3D et estime le tarif selon vos spécifications.
Processus simple :
- Téléversez votre modèle 3D
- Le système détecte automatiquement les dimensions, le volume, la surface et le poids
- Choisissez vos matériaux et options d'impression
- Obtenez immédiatement le prix correspondant à votre configuration
💡 Astuce : Plus votre fichier 3D est optimisé, plus le prix sera compétitif. Évitez les parois trop fines et optimisez l'orientation de votre pièce.
Technologies d'impression 3D : FDM ou résine, que choisir ?
Chaque technologie d'impression a ses atouts. Voici comment choisir celle qui correspond à votre projet :
🔧 FDM (filament fondu)
- Principe : Dépôt de filament plastique couche par couche
- Avantages : Économique, robuste, rapide
- Idéal pour : Prototypes, supports, boîtiers, pièces simples et volumes plus importants
- Matériaux : PLA, ABS, PETG, TPU, Nylon, fibre de carbone
🧩 Pratique et abordable
💎 SLA / MSLA (résine)
- Principe : Résine liquide durcie par lumière UV
- Avantages : Très haute précision, rendu lisse
- Idéal pour : Figurines, miniatures, maquettes, objets visuels et prototypes détaillés
- Matériaux : Résines standard, ABS-Like, flexibles ou transparentes selon le projet
🎯 Détail et précision
Guide des matériaux d'impression 3D
Choisissez le bon matériau selon votre usage :
🎨 Applications décoratives
Recommandé : PLA (remplissage 10-20%)
- Facilité d'impression
- Finition colorée
- Économique
- Biodégradable
🔧 Prototypage rapide
Recommandés : PLA, PETG
- PLA : Rapide, facile, économique
- PETG : Plus résistant, légèrement translucide
⚙️ Pièces fonctionnelles
Matériaux haute performance :
- ABS : Chocs, chaleur
- ASA : Extérieur, UV
- PETG : Résistance chimique
- TPU : Flexible, élastique
- Nylon : Usage intensif
- Fibre de carbone : Léger et rigide
💎 Résines SLA
Recommandées : Résine standard, ABS-Like
- Standard : Très lisse, idéale pour maquettes ou visuels
- ⚠️ Résistance limitée : déconseillée pour usage mécanique
- ABS-Like : Plus solide, usage fonctionnel léger possible
- Surface semi-mate, haute précision
Choisir les bons paramètres d'impression
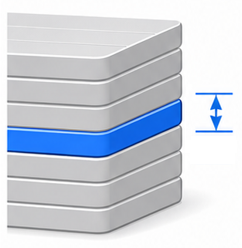
Hauteur de couche : qualité vs vitesse
Fine (0.1 - 0.2 mm)
- Détails fins, grande précision
- Surface plus lisse
- Temps d'impression plus long
- Coût légèrement supérieur
Épaisse (0.3 mm)
- Impression plus rapide
- Moins de détails visibles
- Surface plus rugueuse
- Coût réduit
Technologie SLA (résine UV)
- Hauteur de couche très fine (0.025 à 0.1 mm)
- Détails ultra-précis, surface lisse
- Idéal pour visuels, miniatures, bijouterie
- Moins adapté aux pièces mécaniques
Conseil : pour les projets très détaillés ou miniatures, la technologie SLA offre une qualité inégalée. Pour les pièces techniques ou grandes dimensions, le FDM reste plus adapté.
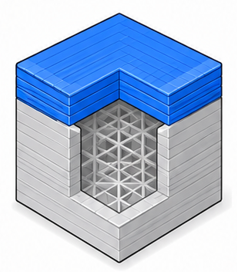
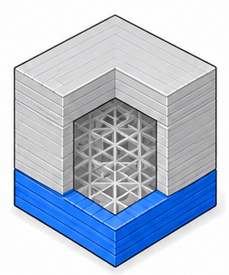
Couches supérieures et inférieures
Réglage disponible uniquement en FDM. Ces réglages définissent le nombre de couches pleines qui ferment la pièce en haut et en bas. Ils complètent le remplissage : une pièce peut avoir un faible remplissage, mais conserver des dessus/dessous plus solides.
- Minimum : 1 couche.
- Maximum : 5 couches.
- Recommandation : 3 couches ou plus pour limiter les trous et les manques matière.
En dessous de 3 couches, le programme affiche un avertissement, car le dessus ou le dessous de la pièce peut devenir plus fragile, moins propre ou moins étanche selon la géométrie. En SLA, ce réglage est masqué et ignoré dans le calcul.
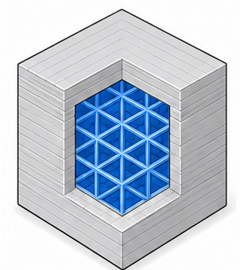
Remplissage (infill) : solidité et poids
Faible (10-20%)
- Très léger
- Impression rapide
- Idéal pour décoration
Moyen (50-70%)
- Bon équilibre
- Résistance correcte
- Prototypes fonctionnels
Élevé (80-100%)
- Maximum de solidité
- Pour pièces mécaniques
- Plus long et plus coûteux
Astuce : 20% suffit pour la plupart des utilisations non mécaniques.
Parois, remplissage utile et mode vase
Le nombre de parois détermine l’épaisseur de la coque extérieure. Le calcul tient compte de la plus petite cote de la pièce et du volume disponible : si les parois occupent tout l’espace, la pièce passe en full parois et le remplissage est forcé à 100%.
- 1 à 2 parois : option légère, mais risque de fragilité, de trous ou de manque matière.
- 3 à 4 parois : choix courant pour une pièce plus propre et plus robuste.
- Full parois : proposé uniquement sur la première valeur utile, les valeurs supérieures sont masquées.
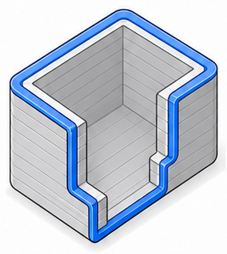
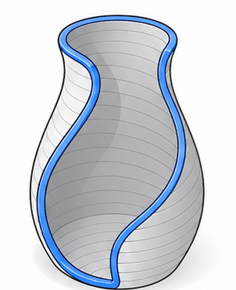
Mode vase / spirale : réservé au FDM. Il force 1 paroi continue, 0% de remplissage, 3 couches de base et 0 couche supérieure. Il est adapté aux objets ouverts et décoratifs, mais pas aux pièces mécaniques fermées.
En mode vase, le choix de buse 0,4 / 0,6 / 1 mm influence l’épaisseur de la paroi, le rendu et le prix.
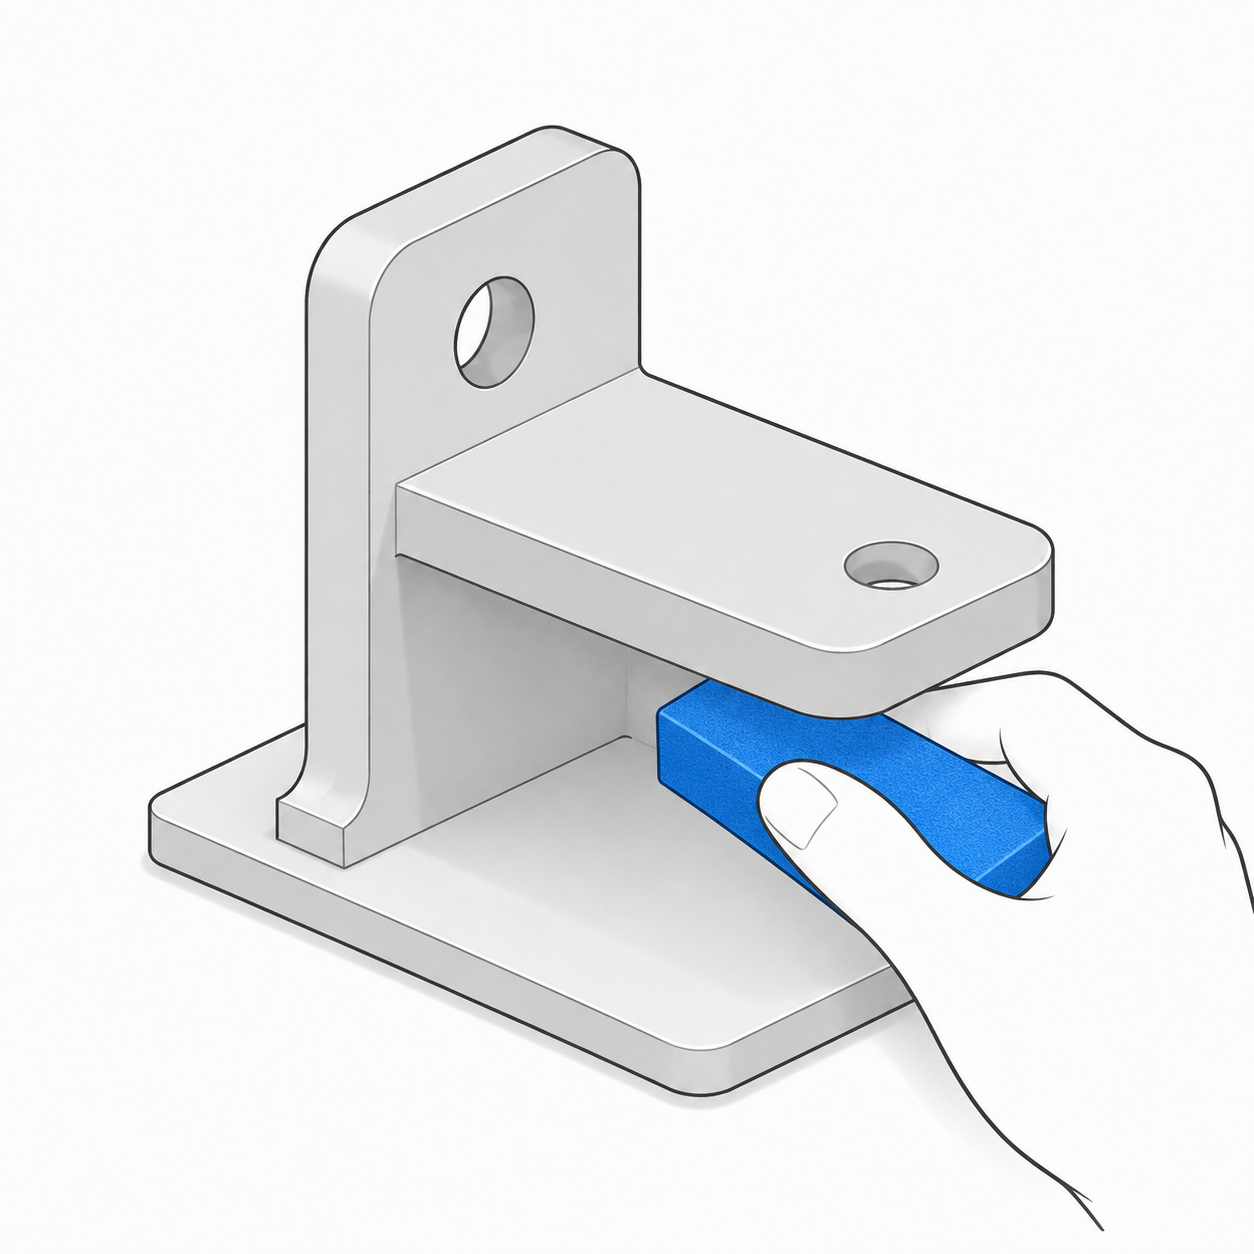
Supports d'impression : finition brute ou propre
Avec retrait des supports
- Finition soignée
- Prêt à l’emploi
- Coût un peu plus élevé
Sans retrait (brut avec supports)
- Livraison rapide
- Moins cher
- Post-traitement à faire soi-même
Selon la technologie utilisée :
- FDM : les supports sont généralement imprimés dans le même matériau que la pièce.
- SLA : supports fins, faciles à retirer
Exemples avant / après retrait des supports
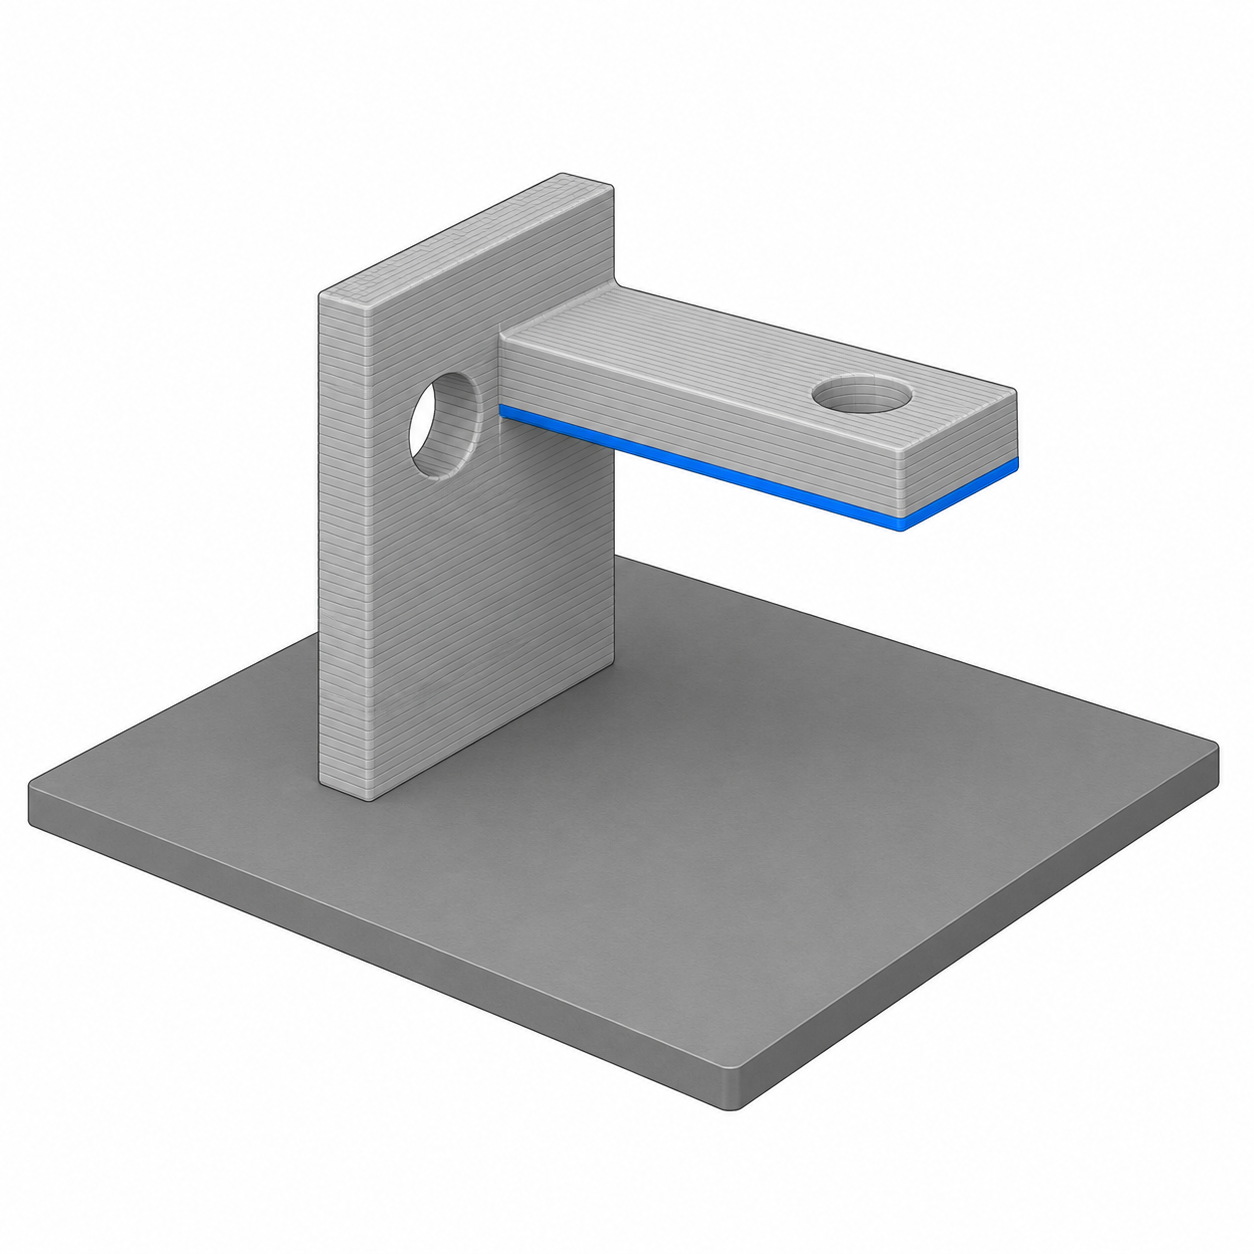
Après retrait – pièce prête
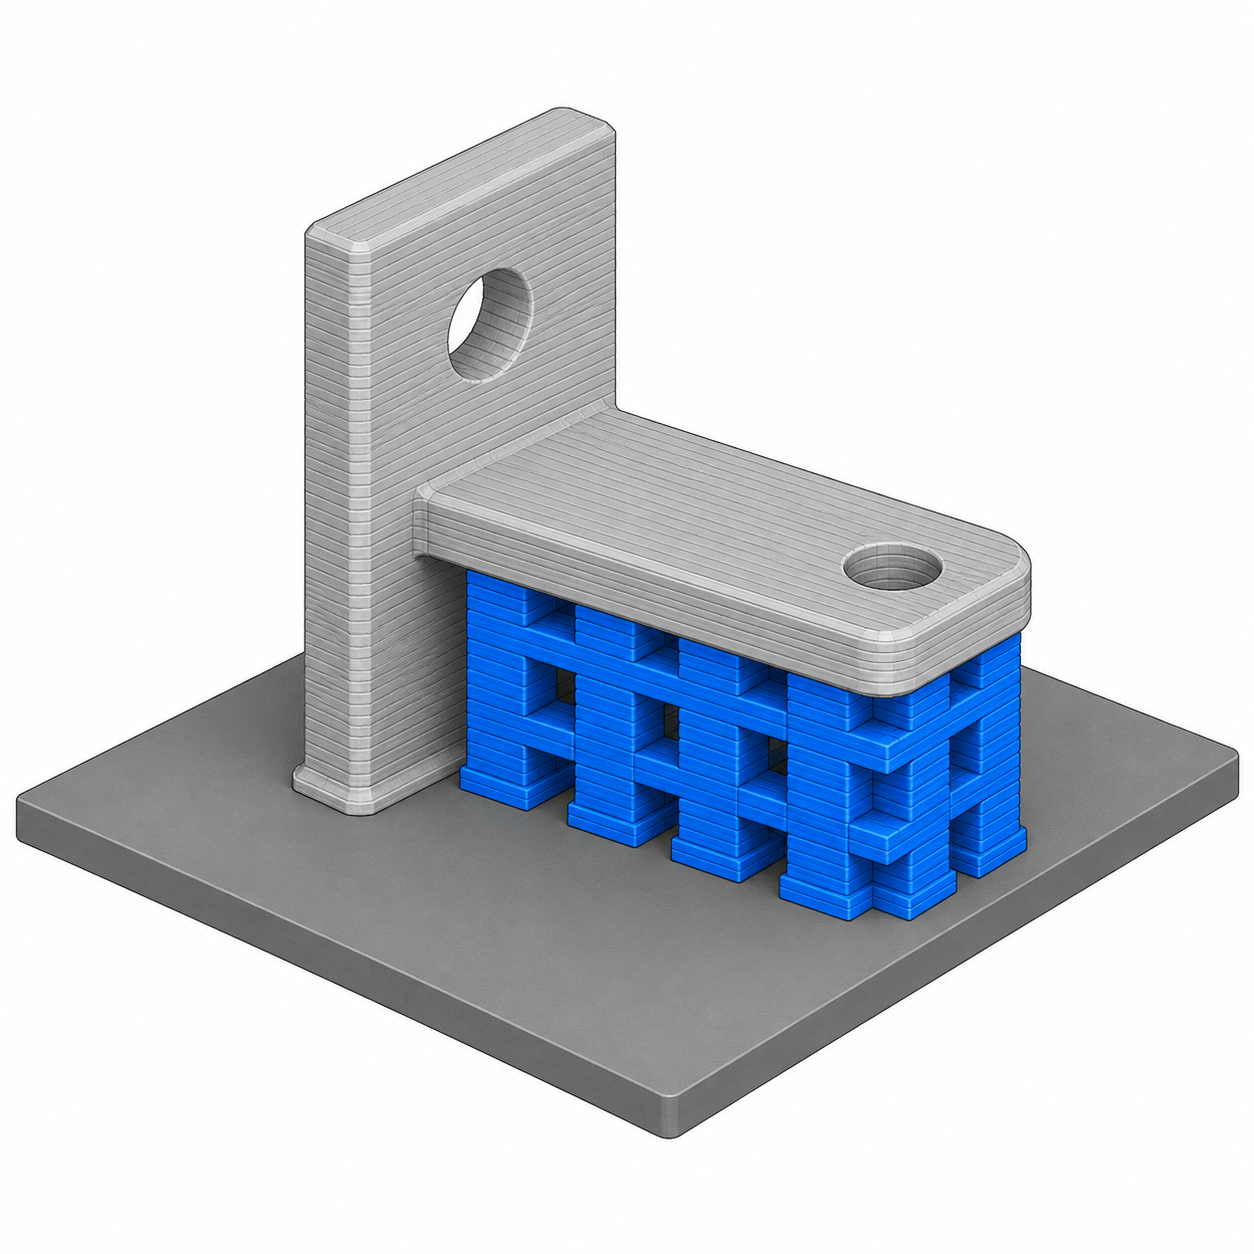
Avant retrait des supports
Après retrait – rendu lisse

Avant retrait des supports